



 English
Een praktische vraag over vochtbeheersing
Elke non-wovenproducent kent het moment waarop een klant om een meetbare verwijzing vraagt die nooit deel uitmaakt van de oorspronkelijke specificatie. Een koper van medische jassen vraagt om 'goed gelimiteerd vermogen'. Een hygiënemerk zal een achtervel 'met goede vochtafvoer' zijn. Het antwoord wordt duidelijk wanneer de waterdamptransmissiesnelheid (WVTR) onder een terme testnorm wordt geplaatst. ASTM F1249 biedt dat numerieke antwoord, en wel op een manier die directe vergelijking tussen materialen en leveranciers mogelijk maakt. De conclusie is simpel: ASTM F1249 geeft producenten een herhaalbare, instrumentgebaseerde meting van hoeveel waterdamp per dag door een flexibel barrièremateriaal gaat. De norm definieert de testomstandigheden, het sensorsysteem en de kalibratievereisten zodat een door het ene laboratorium aangetoonde waarde met een ander laboratorium kan worden vergeleken. Voor iedereen die met non-wovens en films werkt, is het begrijpen van deze cijfers geen theoretische oefening. Het beïnvloedde de productontwikkeling, klantkwalificatie en apparatuurkeuzes.
Wat ASTM F1249 dekt
ASTM F1249 is een standaard testmethode die de waterdampdoorlaatbaarheid door flexibele barrièrematerialen bepaalt, met een specifieke focus op plastic folie en folie. De officiële titel is "Standaardtestmethode voor de transmissiesnelheid van waterdampdeur plastic folie en folie met behulp van een gemoduleerde infraroodsensor." De methode is samengesteld uit materialen die worden gebruikt in verpakkingen, industriële barrières en andere toepassingen waarbij de prestaties van vochtdamp van belang zijn. Het beschrijft de testkamer, het sensorontwerp, de omstandigheden waaronder de test moet worden uitgevoerd en de procedures die ervoor zorgen dat de resultaten consistent zijn in alle laboratoria.
Voor een non-wovenproducent wordt de norm relevant wanneer een non-woven stof gelamineerd wordt met een film of gecombineerd met andere lagen. Het non-woven alleen zal doorgaans een hoge vochtdamptransmissie mogelijk maken vanwege de poreuze structuur ervan. Toch kan de filmlaag de coating van de verbinding tussen lagen en de transmissie verminderen. F1249 ontmoet het uitgebreide totale gedrag, dat is wat er wordt ervaren.
De gemoduleerde infraroodsensormethode
De test werkt door een stabiele waterdampstroom door een monster te creëren. Een monster wordt tussen twee compartimenten geplaatst. Eén compartiment wordt op een gecontroleerde temperatuur en hoge relatief bekende gehouden. De andere wordt continu geveegd met een droog draaggas. Waterdamp die door het monster wordt gevraagd, wordt naar een detectiecel getransporteerd, waar een gemoduleerde infraroodsensor de concentratie samenkomt. Omdat de sensor reageert op de concentratie in het draaggas, is hij een signaal dat recht evenredig is met de dampflux. Het resultaat wordt verzameld in gram per vierkante meter per dag (g/m²/dag).
Twee voorwaarden worden het vaakst gebruikt. De temperatuur is 37,8°C met een vergelijkbare van 100%, wat acceptabel is bij medische en hygiënische evaluaties. De andere is 23°C bij een relatief dramatisch van 50%, gerelateerd aan opslag en verpakking. In de standaard kunnen andere voorwaarden worden opgenomen, maar de gekozen voorwaarde moet worden verklaard. Kalibratie is essentieel. De sensor moet betrouwbaar zijn met behulp van bekende referentiefilms met gecertificeerde WVTR-waarden. Een test zonder de juiste kalibratie kan cijfers die qua uiterlijk betrouwbaar zijn, maar in de praktijk betekenisloos zijn.
Wat de cijfers in de praktijk gelden
WVTR-waarden zijn sterk afhankelijk van het materiaal en de testomstandigheden. Een strakke verpakkingsfolie kan 1 tot 5 g/m²/dag vertonen bij 38°C en 90% RH. Een bestaande polyethyleenfilm die wordt gebruikt in hygiëne-achterbladen kan variëren van 800 tot 3.000. Een non-woven laminaat ontworpen voor beschermende kleding kan tussen deze uitersten vallen, afhankelijk van de filmlaag en de stofstructuur. De belangrijkste interpretatie is dat WVTR een beperking is van de gecombineerde structuur, en niet slechts één component. Hetzelfde niet-geweven materiaal kan verschillende WVTR-resultaten overtuigend als het wordt gecombineerd met verschillende films, coatings of lijmen. Veranderingen in welk onderdeel dan ook van het ontwerp moeten opnieuw worden beoordeeld aan de hand van de streefwaarde.
| Materiaal | Typische WVTR (g/m²/dag) |
|---|---|
| Standaard polyethyleenfilm | 1 - 5 |
| gebruikelijke polyethyleenfilm | 800 - 3.000 |
| Non-woven plus dun dunne filmlaminaat | 500 - 5.000 |
| Hoogporositeitsvlies zonder filmlaag | 5.000 en hoger |
Deze bereiken zijn eerder illustratief dan exact. De waarde voor een bepaald product hangt af van het polymeer, de extrusieomstandigheden, het basisgewicht en het hecht- of lamineerproces. De herinnering voor een koper van apparatuur is dat de productielijn een consistente structuur moet creëren, zodat het effectieve binnen een gecontroleerde WVTR-venster blijft. Een brancheartikel voorbij testen van de luchtdoorlaatbaarheid wanneer een standaard een determinatie definieert, moet de productie besloten worden getoetst.
Waarom dit belangrijk is voor non-wovenfabrikanten
Een fabrikant van non-wovens die WVTR met vertrouwen kan bespreken, is beter gepositioneerd om klanten in de medische, hygiëne- en industriële markten te bedienen. Bij medische bescherming moet de stof vochtdamp doorlaten, zodat de drager niet oververhit raakt, terwijl het toch een barrière vormt tegen oplosbare en deeltjes. Bij hygiëneproducten moet de achterlaag vloeistoflekkage voorkomen, terwijl luchtstroom en vocht kunnen ontsnappen voor de gezondheid van de huid.
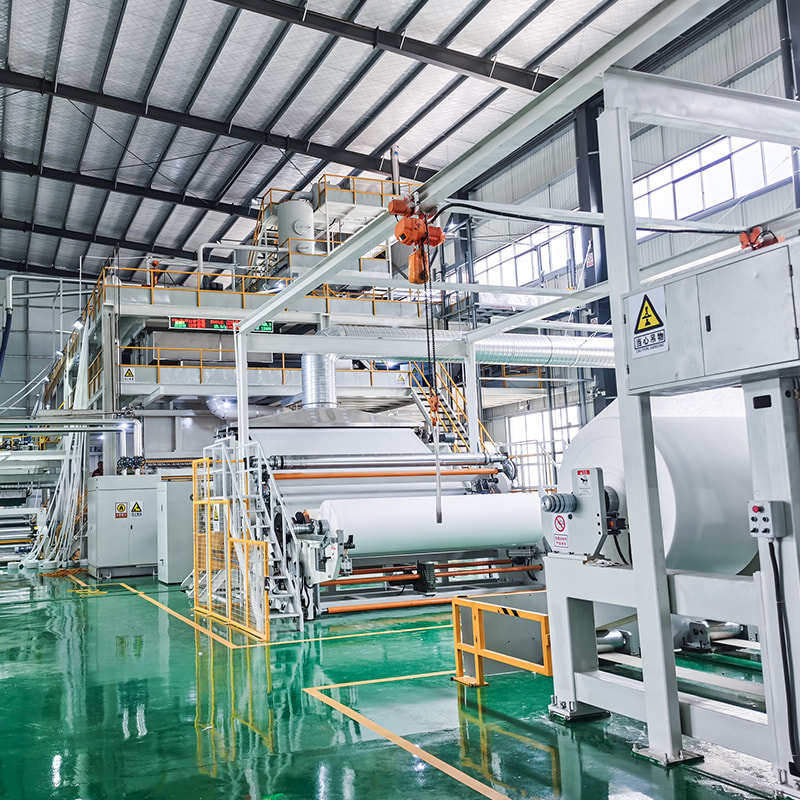
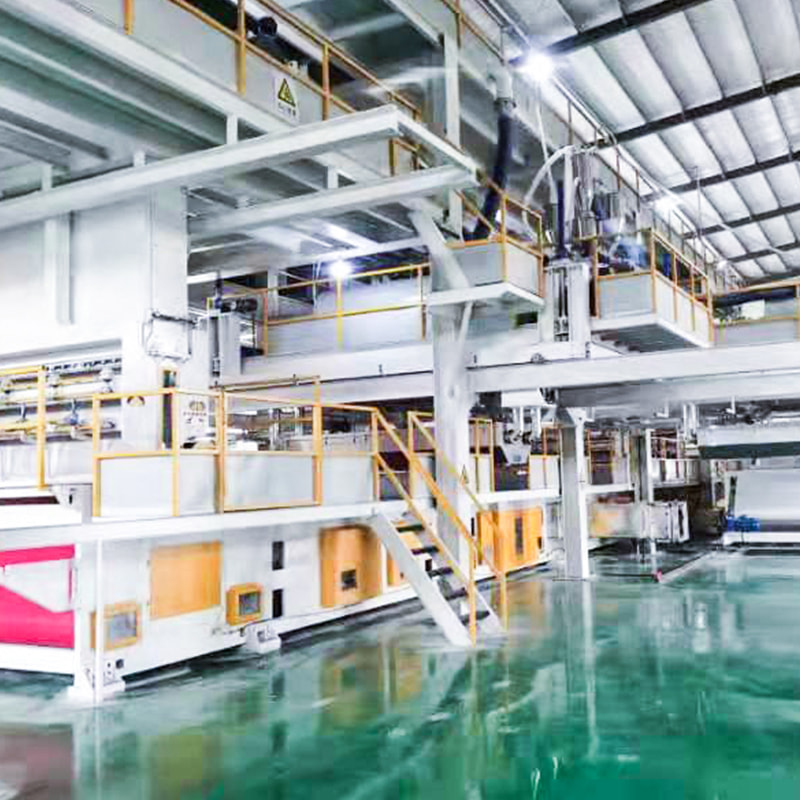
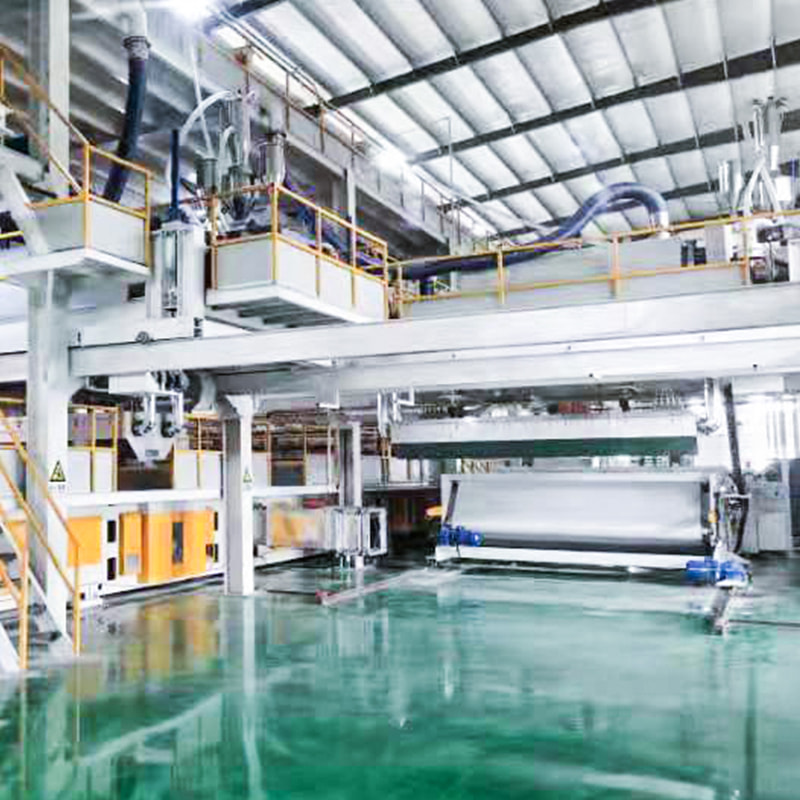
ASTM F1249 wordt rechtstreeks aangesloten op productieapparatuur. De structuur van een niet-geweven stof geproduceerd op een spinmeltlijn bepaalt hoe het materiaal zich gedraagt wanneer het wordt gecombineerd met films of wordt gebruikt als een op zichzelf staande barrière. Een SMS- of SMMS-composiet heeft zowel spingebonden lagen voor sterkte als smeltgeblazen lagen voor fijnere vezelbarrièreprestaties. De opstelling van deze lagen kan de damptransmissie-eigenschappen beïnvloeden. Het kiezen van apparatuur met de juiste straalconfiguratie begint bij de eindtoepassing. Een producent die zich richt op OK-jassen of hygiënecomponenten zou baat hebben bij een machine die een gelaagde, gecontroleerde structuur kan creëren:
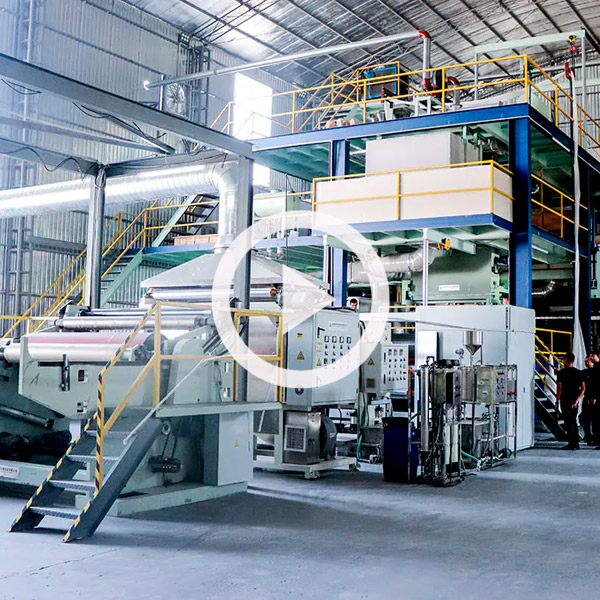 SMS-spunmeltlijn voor gelaagde niet-geweven productie Deze SMS-machine grotendeels spunbond- en meltblown-balken om gelaagde non-wovens te creëren, passend bij de behoefte aan gecontroleerde barrièrestructuren die worden besproken in de ontoereikende tekst over ASTM F1249. Bekijk Product →
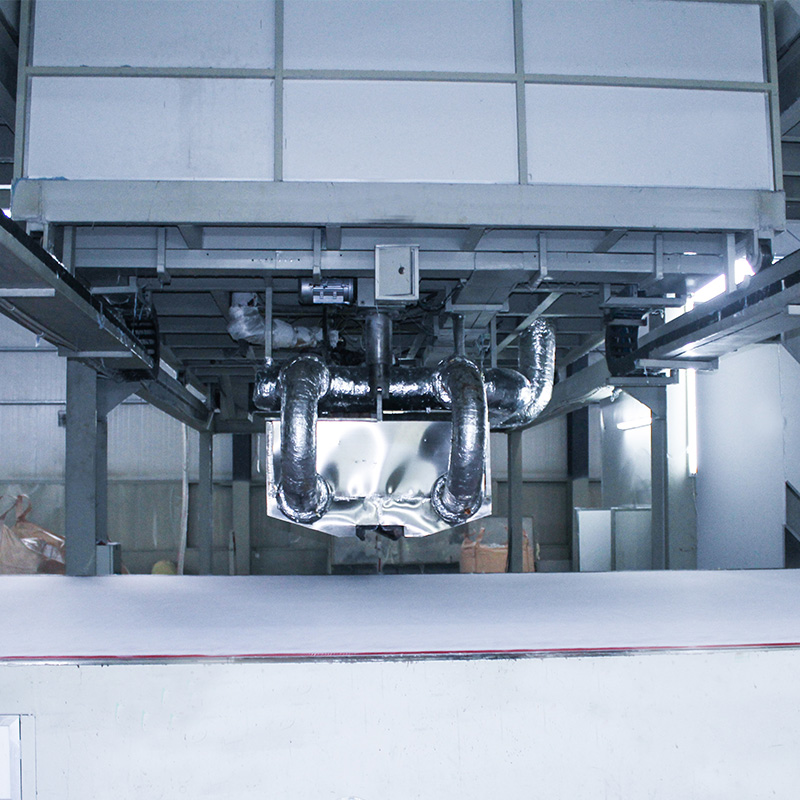 Smeltgeblazen niet-geweven machine voor barrièrestof met fijne vezels Deze smeltgeblazen machine lagen met fijne vezels die componenten zijn voor filtratie en barrièreprestaties, en ondersteunt direct de discussie over laagconfiguratie en damptransmissie in de vergelijkbare tekst. Bekijk Product →
De SMS-lijn bestaat uit de klassieke spunbond-meltblown-spunbond-structuur, terwijl de SMMS-configuratie een tweede meltblown-balk toevoegt voor verbeterde barrière-uniformiteit. De smeltgeblazen lijn zelf is de kernmodule voor de producent van de fijne vezellaag die een stof zijn barrière- en filtratie-eigenschappen geeft. Wanneer een producent begrijpt hoe deze lagen de barrière-eigenschappen beïnvloeden, wordt het verband tussen ASTM F1249 en machineselectie concreet.
De test uitvoeren en de resultaten betrouwbaar behouden
Het rennen van de F1249 vereist aandacht voor verschillende praktische details. Het proefstuk moet representatief zijn voor het succesvolle. Voor een laminaat betekent dat zowel bemonstering in de dwarsrichting als in de machinerichting. Diktevariaties kunnen misleidende resultaten behalen. Daarom moet de dikte voor elk monster worden gemeten en geregistreerd.
Temperatuur- en gelijktijdige controle vormen de ruggengraat van de test. Een kleine wijziging in een van beide parameters kan de gemeten WVTR merkbaar veranderen. Moderne instrumenten maken gebruik van sterk gecontroleerde kamers met voortdurend toezicht, maar opgenomen met gecertificeerde referentiefilms blijft de beste waarborg. Als een referentiefilm een waarde aangeeft die buiten de aangegeven tolerantie valt, moet het instrument worden aangepast voordat er klantgegevens worden duidelijk. Voor een productieomgeving is consistentie net zo belangrijk als nauwkeurig. Het is essentieel om vanaf het begin het basisgewicht, de filamentdenier en de bindingsomstandigheden te beheersen. Een productielijn met betrouwbare temperatuur-, druk- en snelheidsregeling draagt rechtstreeks bij aan reproduceerbare barrièreprestaties. Kwaliteitscontrolemaatregelen in een non-woven productielijn bieden een nuttig raamwerk voor dit soort systematische validatie.
Hoe F1249 zich verhoudt tot andere WVTR-standaarden
ASTM F1249 is niet de enige standaard die beschikbaar is voor de transmissie van vochtdamp. Vergelijk het met een paar veel alternatieve alternatieven om te begrijpen waar de gemoduleerde infraroodmethode verleden.
| Standaard | Methode | Typisch gebruik |
|---|---|---|
| ASTM F1249 | Gemoduleerde infraroodsensor | Plastic films, folie, laminaat |
| ASTM E96 | Gravimetrisch (droogmiddel van water) | Plaatmaterialen, bouwmembranen |
| ASTM F372 | Infrarood detectie | Films en folies met hoge barrière |
ASTM E96 is een gravimetrische methode die de gewichtsverandering in de loop van de tijd meet. Het is eenvoudig, maar langzaam en minder geschikt voor materialen met een zeer hoge barrière. ASTM F372 maakt ook gebruik van infrarooddetectie, maar is ontworpen voor verschillende instrumentconfiguraties en bereiken. ASTM F1249 biedt een balans tussen snelheid en gevoeligheid voor plastic films en flexibele barrièrematerialen, en wordt daarom veel naar verwezenlijking in de ontwikkeling van verpakkingen en medische producten. Als een klant F1249 specifiek is, zal hij een resultaat dat wordt gegenereerd door een instrumentgebaseerde procedure met gecontroleerde omstandigheden. De producent kan hiërarchisch reageren door ervoor te zorgen dat zijn laboratorium is uitgerust en gekalibreerd voor de methode, of door samen te werken met een extern laboratorium.
Wat dit betekent voor uw volgende project
ASTM F1249 is een praktische norm die een vage eis voor een beperkte vermogensomzet in een concreet getal betekent. Voor producenten van non-wovens dienen de standaard drie doelen. Het helpt bij de productontwikkeling doordat stof- en laminaatvariaties objectief vergeleken kunnen worden. Het helpt bij de kwalificatie van klanten door een gemeenschappelijke taal te bieden voor barrièreprestaties. En het helpt bij de selectie van apparatuur door de aandacht te vestigen op procesvariabelen die de consistentie van de barrière belemmeren.
Het uitgangspunt is niet de norm zelf, maar de discipline die deze aanmoedigt. Een producent van de testomstandigheden kent, de eenheden begrijpen en de stofstructuur koppelt aan het voorspelde WVTR-assortiment, is een betere voorbereiding om verschillende markten te bedienen. De volgende keer dat een klant om gemeten vochtdamptransmissieprestaties vraagt, zal het antwoord afkomstig zijn van een standaard, niet van een gok.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang PR, China
